AI想进入生产排产,为什么只打通ERP、MES、WMS、QMS还不够?
ERP、MES、WMS、QMS 都打通了,生产排产为什么还在靠人工救火?
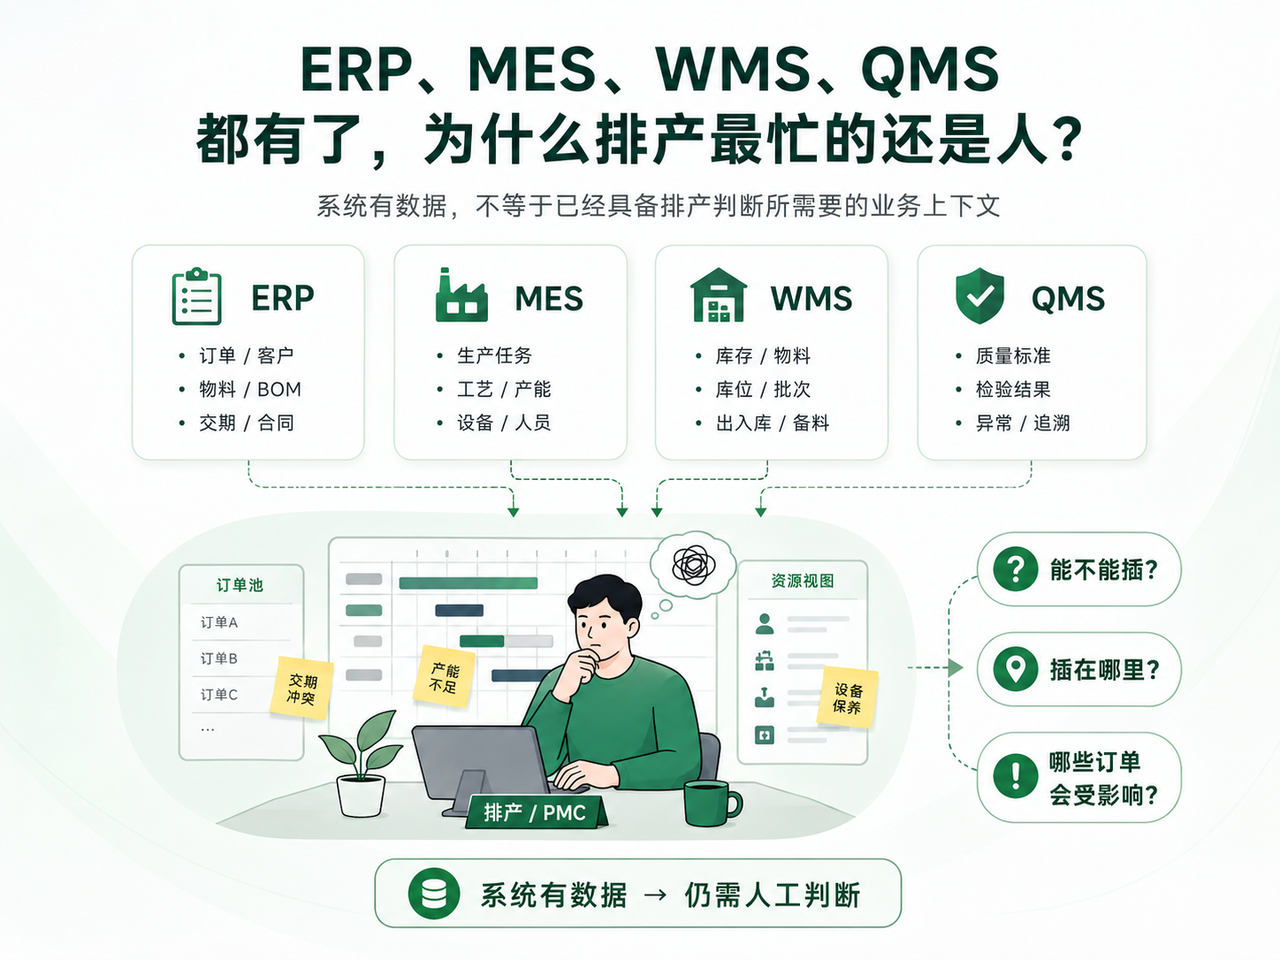
很多制造企业已经完成 ERP、MES、WMS、QMS 等系统的相关集成,数据也在各系统间跑通了,管理层也能看到实时的订单、库存、生产进度。但如果走到生产排产这个环节,会发现情况并没有想象中那么自动化——计划人员仍然在大量地打电话、查表格、开协调会。
生产计划具体是怎么做的?用一个临时插单怎么处理的场景来回答。
ERP 中已经新增订单,MES 有生产任务,WMS 有库存数据,设备状态也可以查询。但生产计划人员真正需要回答的三个问题仍然是:
这个单能不能插?插在哪里?哪些原有订单会因此延期?
系统里有数据,并不等于已经具备排产判断所需要的业务上下文,这也是 AI 排产落地真正的核心之处。
01 排产真正难的,不是订单有没有进入系统
生产排产是一个约生产排产是一个约束满足问题:在物料可用性、设备产能、工艺路线、工序先后关系、人员配备及客户交期等约束条件下,确定各生产任务的资源指派与时间安排,形成可执行的生产作业计划。
订单进入 ERP 后,需求已经形成系统记录,但并不代表生产计划已经确定——还需要进一步确定对应的物料、工单、工序、设备和时间,这也是很多企业困惑的ERP和MES的区别之一:ERP管订单,MES管执行,中间还隔着一层生产计划管理系统的落地。
交期越紧、品种越多、资源越有限,需要同时权衡的约束就越多。这也是为什么「系统已有订单」与「生产计划已确定」并不是同一件事。也就是,订单 ≠ 工单 ≠ 工序 ≠ 资源安排 ≠ 可执行计划。
02 AI 缺的不是另一张数据表,而是业务上下文

排产判断不仅需要系统数据,还需要结合当前生产任务,判断不同数据之间的关系及其影响。AI 可以读取订单、库存和工单,但要进一步用于排产,还需要明确数据之间的对应关系,以及计划调整可能影响的任务。
有价值的业务上下文至少包括六个方面:
- 对象关系:订单对应哪些工单、工单包含哪些工序、工序使用哪些设备和物料;
- 当前状态:各工单执行到哪一步、物料是否齐套、设备是否可用;
- 生产约束:交期要求、产能上限、工序先后、换线换型时间;
- 企业规则:客户优先级、插单处理规则、紧急订单审批流程;
- 变化原因:为什么需要调整、是什么事件触发了重新评估;
- 责任岗位:谁来确认、谁来执行、谁来通知客户。
这些条件并非全部来自系统数据:部分来自企业规则,部分需要计划人员结合当前状态判断。例如系统显示物料「有库存」,并不代表一定能用于当前工单——还需确认是否被其他任务占用、质量状态是否满足、数量能否覆盖需求。这些就是PMC工作流程中真正消耗时间的部分——不是系统里没有数据,而是数据之间缺少关联。
系统里有数据,不等于形成了生产上下文。形成了生产上下文,不等于已经完成排产判断。AI能读取数据,也不等于AI能直接做排产决策。就像你有一本《英汉词典》,不代表你能用英语写出一份流利的商务邮件——你还需要语法、语境和对方的文化背景。
系统里有数据,不等于形成了生产上下文。形成了生产上下文,不等于已经完成排产判断。AI 能读取数据,也不等于 AI 能直接做排产决策。就像你有一本《英汉词典》,不代表你能用英语写出一份流利的商务邮件——你还需要语法、语境和对方的文化背景。
先明确一个边界:AI 不是 APS。很多企业在APS系统选型时,会把算法能力和大模型辅助混为一谈。
其实目前讨论的「AI 进入排产」,并不是用大模型替代 APS、约束优化或排程算法直接求解最优生产计划。而是讨论生产条件发生变化后,AI 如何辅助组织跨系统信息、识别影响、分析风险,并支持重新排产前的判断。大语言模型处理包含几千道工序的复杂排程逻辑时存在明显局限性,直接计算最优排程方案既不现实也不可靠。
三者解决的问题不同:
| 层次 | 解决什么问题 |
|---|---|
| ERP/MES/WMS/QMS | 数据在哪里、当前发生了什么 |
| APS/排程算法 | 在给定资源、约束和目标以后,怎样形成排程方案 |
| AI大模型 | 什么发生了变化、影响哪些任务、触发哪些规则、需要谁处理,以及重新排产前需要哪些判断 |
03 一张急单插进来以后,到底需要判断什么?
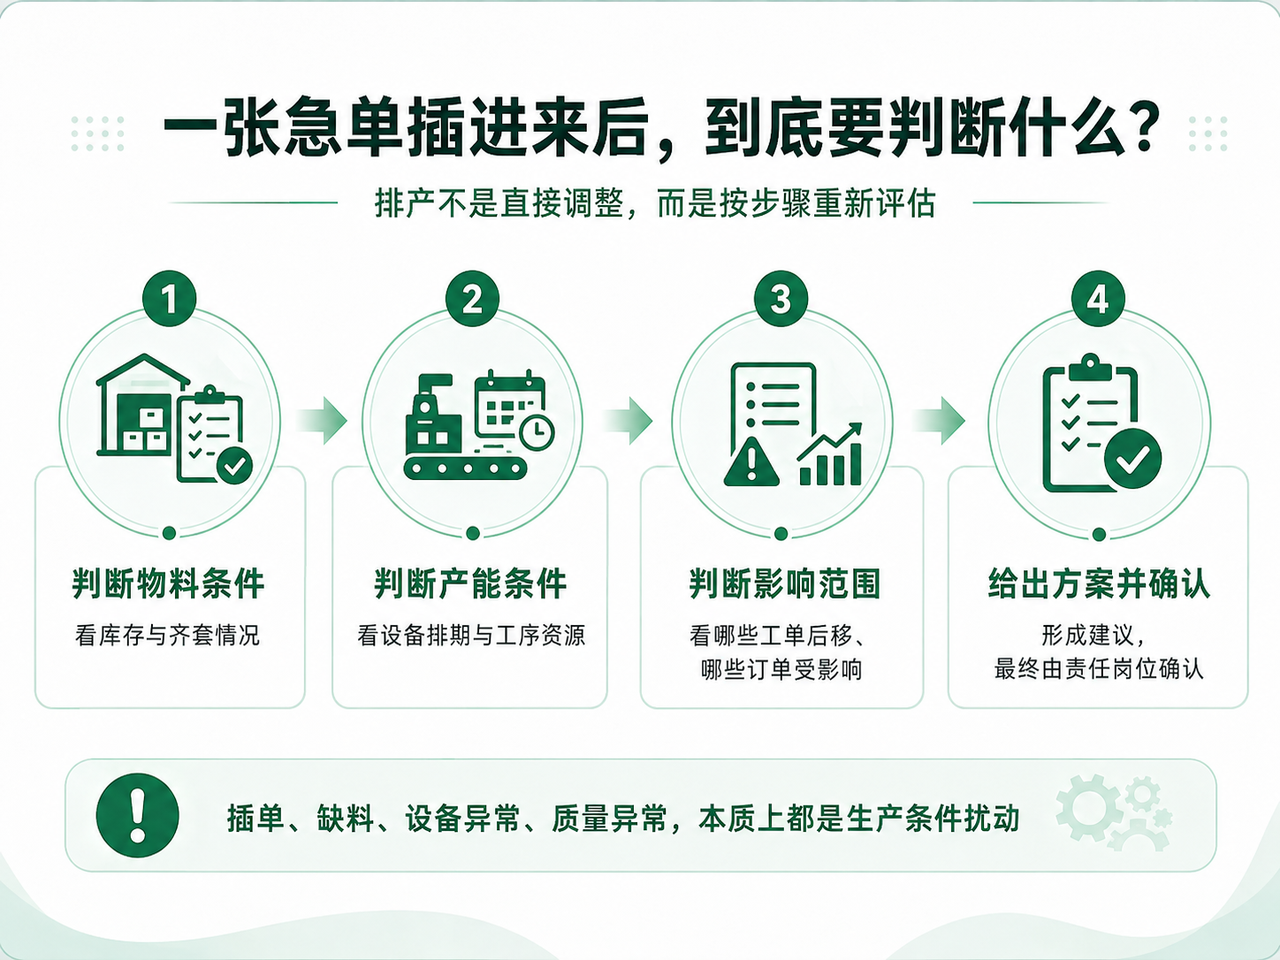
好的 PMC 人员,本质上就是对急单处理判断又快又好,他们是怎么做到的呢?实际步骤如下:
第一步:判断物料条件。 关键物料是否到位?没到位的话,调整工单顺序也没用。这一步看 WMS 的库存与齐套情况。
第二步:判断产能条件。 相关设备产能是否已满?设备产能利用率到了多少?排满了,插单就要后移原有任务。这一步看 MES 的生产任务和当前进度。
第三步:判断影响范围。 订单进队列后,哪些工单需要后移?会延期多久?对客户交期有什么影响?这一步需要结合订单交期、设备产能、工序顺序、换型时间、客户优先级等多重因素综合判断。
第四步:给出方案并确认。 物料、产能、影响都清楚了,才能形成调整建议——但最终是否执行,仍由计划人员和责任岗位确认。
这四步就是生产异常处理流程中的核心判断逻辑。
除了临时插单,缺料、设备异常、质量异常等情况,本质上也是同一类问题(生产条件扰动):生产条件一变,原计划就需要重新评估。例如 QMS 判定关键物料异常后,计划人员需要关联 WMS 库存、MES 工单进度、ERP 订单交期,才能判断影响——这和插单时的关联判断是同一套逻辑,同样可以参考。
04 AI能参与什么,不能参与什么?
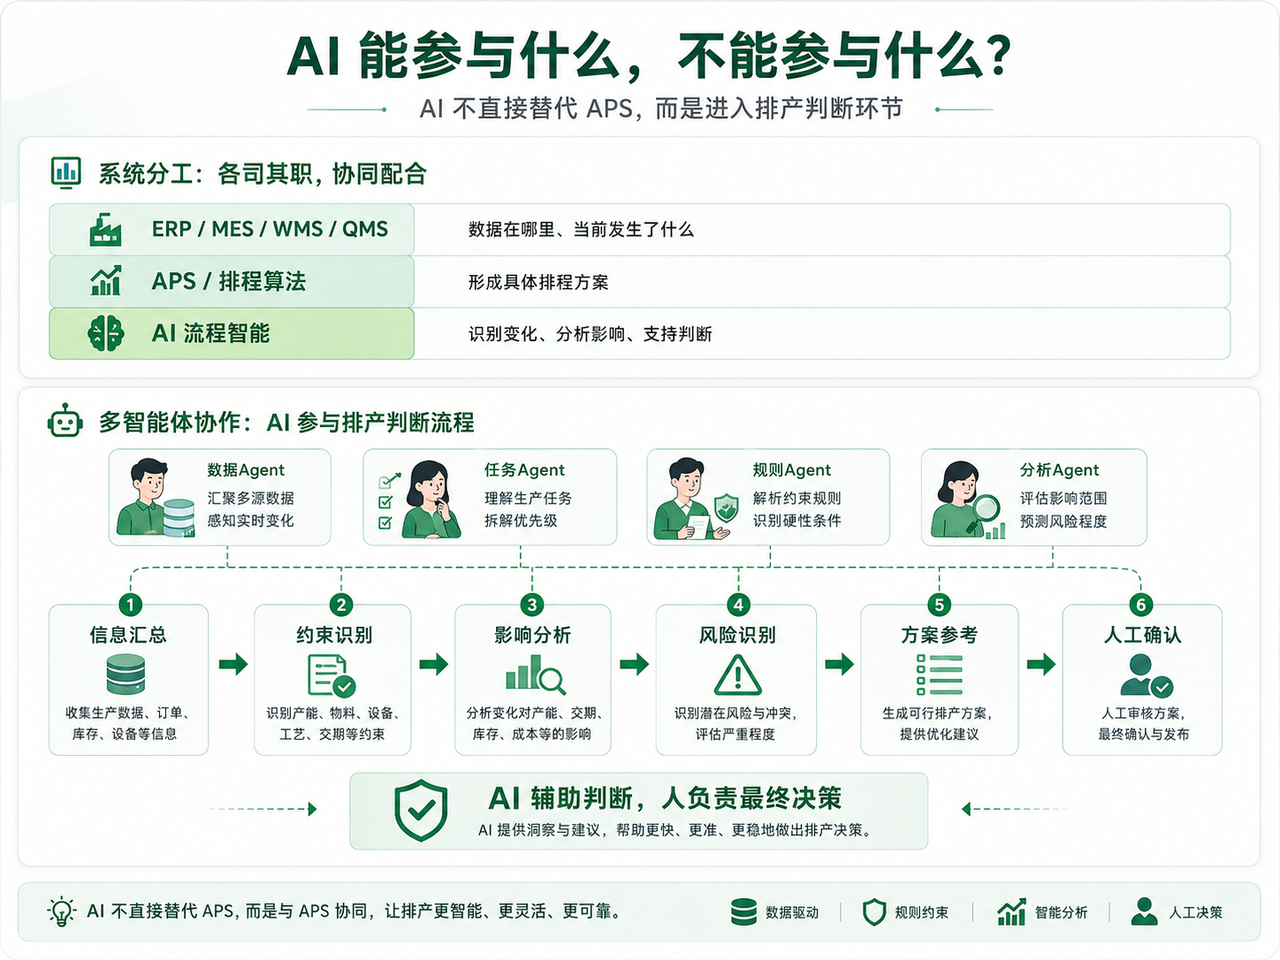
AI 进入排产,并不意味着可以直接生成或调整生产计划。它的作用更多体现在排产判断环节,推荐的参与链路是:
信息汇总 → 约束识别 → 影响分析 → 风险识别 → 方案参考 → 人工确认
- 信息汇总:跨系统读取订单、库存、生产任务和当前状态,减少手动查找;
- 约束识别:明确物料、设备、工序、交期等约束,区分硬约束和企业规则;
- 影响分析:判断生产变化可能影响哪些工单和订单,关联上下游任务;
- 风险识别:识别可能导致延期或冲突的环节,提前预警;
- 方案参考:提供调整方向和备选方案,为计划人员提供判断依据;/li>
- 人工确认:最终排产决策仍由责任岗位确认,AI 不替代计划员做最终决策。
为什么生产计划总是延期?很多时候不是因为初始计划做得不好,而是因为变化发生后,人来不及重新评估。而AI 的价值是把人从重复的动作中解放出来,比如说,帮助相关人员更快看清生产变化及其影响,把更多精力放在排产判断和调整上,而不是从一个个系统导出数据,再校准手里的 Excel,AI 天然可以记录这种变化情况,使得大模型判断效果越来越强。
05 第一个排产AI试点应该怎样开始?
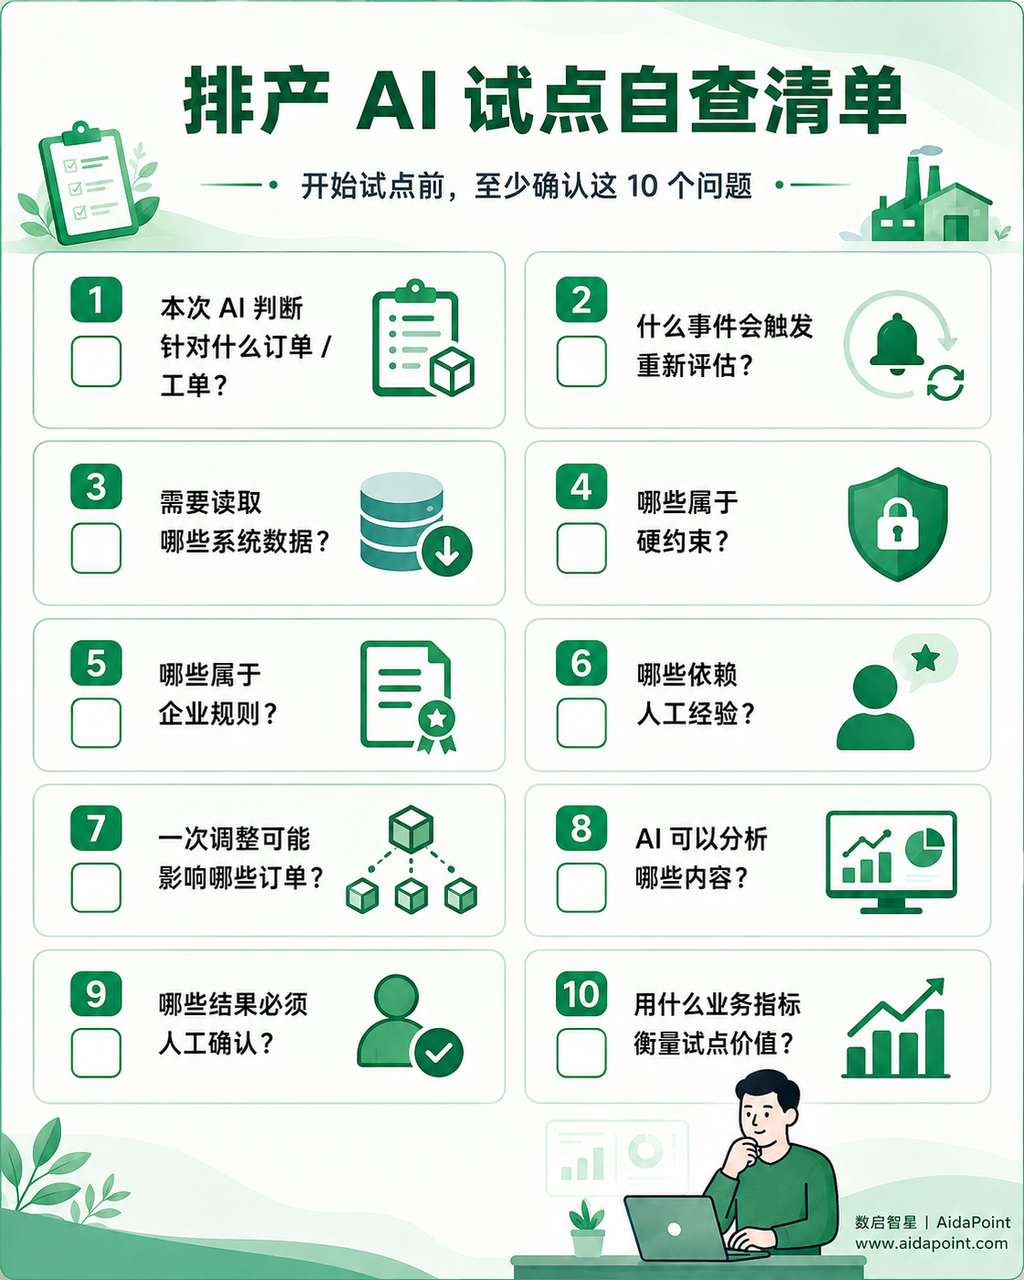
初期不必追求完整的"智能排产",更适合从一个具体、可验证的问题入手,打造梳理业务上下文的习惯:
试点前梳理四类内容:
第一,界定对象和触发条件。 本次判断对应哪张订单或工单?哪些变化会启动重新评估?
第二,明确判断依据。 需要关联哪些系统数据?哪些是硬约束?企业有哪些排产规则?哪些仍依赖人工经验?数据越多不等于判断越准,关键是确认哪些信息会实际影响这一次判断。
第三,明确影响范围和 AI 介入点。 一次调整会影响哪些后续工单和订单?哪些环节适合 AI 辅助信息汇总、风险识别和方案分析?哪些结果必须人工确认?
第四,确定验证方式。 用哪些业务指标衡量试点价值?例如插单判断时间缩短了多少、跨系统查找信息的次数减少了多少、调整方案的准确性如何。
明确这些后,试点验证就回到具体问题:问题是否得到改善,AI 是否产生了实际价值。
06 排产判断需要怎样的能力支撑?
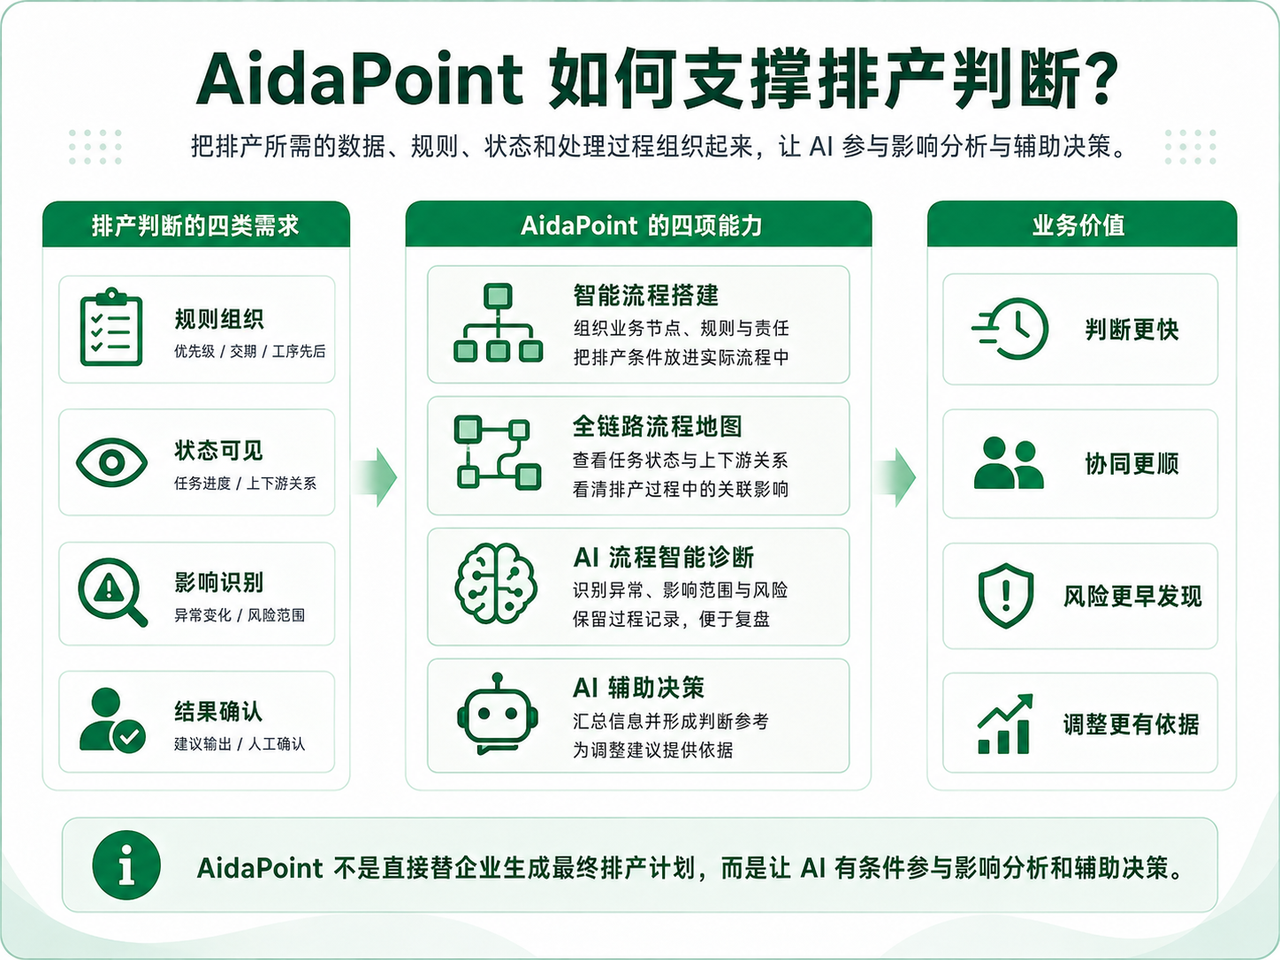
一次完整的排产判断,需要把数据、规则、责任岗位和处理状态持续组织起来。具体来说,需要四类能力:
1. 把老师傅的经验变成系统的规则:老师傅脑子里那些不成文的插单原则、客户优先级,现在可以被流程节点固化成判断依据,不再因人而异。
2. 一张地图看清所有关联:插一个单,系统自动高亮显示哪些在制工单会受影响,就像导航看到前方事故一样直观。
3. 识别变化导致的影响和风险:生产条件一变,能快速关联受影响的任务和订单,并保留过程记录。
4. AI负责计算,人负责决策:系统算出三个备选方案和各自的影响,最终拍板权仍在计划员手中。
AidaPoint 是数启智星面向制造企业的 AI 流程智能产品,在排产场景中的能力设计也主要围绕这四类问题展开,把一次排产判断所需的数据、规则、状态和流程上下文组织起来,让 AI 有条件参与影响分析和辅助决策。
AidaPoint 要解决的不是替企业直接生成最终生产计划,而是让 AI 有条件参与影响分析和辅助决策。
07 排产AI试点自查清单
企业开始试点前,至少确认以下十个问题:
写在最后
事实上,AI 进入排产,其作用主要是识别生产条件变化,分析对原有计划的影响,并为计划调整提供依据,把老师傅的判断变成工程化的能力。AI 要进入制造业核心业务,仅仅连接系统和数据还不够,它还需要业务上下文。
那么在您所在企业的实际排产中,最消耗计划人员时间的,到底是第一次制定排产计划,还是插单、缺料、设备异常发生后的重新判断?欢迎在评论区聊聊。
